
App installieren
How to install the app on iOS
Follow along with the video below to see how to install our site as a web app on your home screen.
Anmerkung: This feature may not be available in some browsers.
-
Hallo TT-Modellbahner, schön, dass du zu uns gefunden hast. Um alle Funktionen nutzen zu können, empfehlen wir dir, dich anzumelden. Denn vieles, was das Board zu bieten hat, ist ausschließlich angemeldeten Nutzern vorbehalten. Du benötigst nur eine gültige E-Mail-Adresse und schon kannst du dich registrieren. Deine Mailadresse wird für nichts Anderes verwendet als zur Kommunikation zwischen uns. Die Crew des TT-Boardes
Du verwendest einen veralteten Browser. Es ist möglich, dass diese oder andere Websites nicht korrekt angezeigt werden.
Du solltest ein Upgrade durchführen oder einen alternativen Browser verwenden.
Du solltest ein Upgrade durchführen oder einen alternativen Browser verwenden.
Gibt es superfeine Handsägen ?
- Ersteller teetee
- Erstellt am

Rico
Foriker
AM besten ist es immer auf Zug zu arbeiten mit den Resinsägen und keinen zu großen Druck ausüben von oben.
So meine Erfahrungen. Dann halten die Dinger schon.
So meine Erfahrungen. Dann halten die Dinger schon.
Hallo Teetee,
ich baue nun einiges in Messing in verschiedenen Massstäben. Bleche bis 0,2 mm schneide ich mit einer einfachen Schere, sägen würde nur das Material verbiegen. Für 0,3 mm - 0,4 mm Blech eigenet sich m.E. eine Feinblechschere am besten. Bleche ab 0,5 mm bis 1mm säge ich mit einer Laubsäge aus dem Goldschmiedebereich, natürlich mit Metallsägeblättern und einem Tropfen Schneidöl. Ab 1,5 mm und dicker bohre ich vor, so schont man das Sägeblatt. Superfeine Schnitte (Was verstehst Du eigentlich darunter?) schaffen die Metallsägen nach meiner Erfahrung alle nicht, mindestens 0,3 mm muss man einkalkulieren.
Achso, eine 0,3 mm - Trennscheibe (erzeugt einen 0,5 mm Schnitt) schafft das auch, nur schneller...
Ich hoffe geholfen zu haben.
Grüsse
Martin
ich baue nun einiges in Messing in verschiedenen Massstäben. Bleche bis 0,2 mm schneide ich mit einer einfachen Schere, sägen würde nur das Material verbiegen. Für 0,3 mm - 0,4 mm Blech eigenet sich m.E. eine Feinblechschere am besten. Bleche ab 0,5 mm bis 1mm säge ich mit einer Laubsäge aus dem Goldschmiedebereich, natürlich mit Metallsägeblättern und einem Tropfen Schneidöl. Ab 1,5 mm und dicker bohre ich vor, so schont man das Sägeblatt. Superfeine Schnitte (Was verstehst Du eigentlich darunter?) schaffen die Metallsägen nach meiner Erfahrung alle nicht, mindestens 0,3 mm muss man einkalkulieren.
Achso, eine 0,3 mm - Trennscheibe (erzeugt einen 0,5 mm Schnitt) schafft das auch, nur schneller...
Ich hoffe geholfen zu haben.
Grüsse
Martin

magicTTfreak
Foriker
Resinsäge Bastelsäge aus China, kostet aber dort auch rund 15 - 20 Euro wenn sie gut ist. Nicht für Metall.

Schau mal im Goldschmiede- und Juwelierbedarf, "zu Jedeloh" ist eine gute Adresse mit Onlinehandel. Sägeblätter in der Länge wie Laubsägeblätter für einen auch da erhältlichen Sägebogen, Stärke der Blätter bis 0,2 runter und 30 Zähne pro cm ! Hab damit schon Ms Guß gesägt, Neusilberblech 0,5, natürlich auch dünneres Messing. Säge möglichst nicht rechtwinklig zum Blech führen, dann hakt auch nichts oder Blatt reist weg.

Schon klar, aber das funktioniert auch mit einer Rasierklinge, in die man vorher Sägezähne reingeschitten hat, so wie ich das hier ja auch geschrieben habe. So kann man sehr dünne Schnittflächen erzeugen, was ja das ursprüngliche Problem war.Im ersten Post steht aber, dass Metall geschnitten werden soll.

Ralf_2
Foriker
Gibt ja Leute mit starkem Bart.
Aber dass Rasierklingen Metall schneiden, ist mir neu.
Grüße Ralf
Aber dass Rasierklingen Metall schneiden, ist mir neu.
Grüße Ralf
Echt? Wie glaubst du denn würde man sonst Metall schneiden können? Extrem harte Rasierklingen gewinnen immer gegen weichere Metalle. Versuche es doch einfach mal, bevor du hier nur wieder rumstänkerst. Verpass einfach mal einer Rasierklinge ein paar Sägezähne und probiere es aus. Ich hatte die Idee als Teenager und bei mir klappt das seit dem bis heute.Gibt ja Leute mit starkem Bart.
Aber dass Rasierklingen Metall schneiden, ist mir neu.
Grüße Ralf

WolfgangTT
Foriker
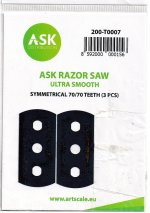
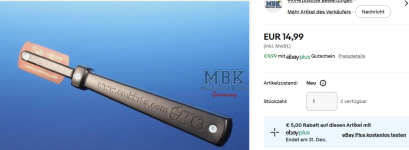
Habe ich auch, gab es auch schon für 8€.
(Modellbau und Basteln, practic)
Und als Handschutz hatte man das aufstecken des Blattes auf einen Korken empfohlen.
Der Nutzer wollte "Trennen von Messingblech mit 0,7 bis 1mm Stärke", geht bestimmt nicht mit dieser Rasierklinge.
Grüße Wolfgang
Das Prinzip wurde schon in der DDR von Bastlern propagiert, aber eben nicht für Metall.Verpass einfach mal einer Rasierklinge ein paar Sägezähne und probiere es aus.
(Modellbau und Basteln, practic)
Und als Handschutz hatte man das aufstecken des Blattes auf einen Korken empfohlen.
Der Nutzer wollte "Trennen von Messingblech mit 0,7 bis 1mm Stärke", geht bestimmt nicht mit dieser Rasierklinge.
Grüße Wolfgang
Zuletzt bearbeitet:

mcpilot
Foriker
Wie hart sind denn diese Klingen konkret ? Für eine reelle Einschätzung ob es Sinn macht, müsste man schon die Fakten kennen. Mit Fakten ist die konkrete Härteangabe gemeint, also welchen Wert die Klinge in der Regel hat, laut Hersteller....Extrem harte Rasierklingen gewinnen immer gegen weichere Metalle.
Zuletzt bearbeitet:

@Luftpost
Das gehört zwar alles nicht mehr hierher, aber gerne:
Wenn, wie Harka behauptet, er selbst in "extrem harte Rasierklingen" Sägezähne schneidet, um damit nicht ganz so extrem hartes Metall zerspanend zu bearbeiten, frage ich mich folgende Dinge:
1. Mit welchem noch härteren Material wird die extrem harte Rasierklinge bearbeitet?
2. Wie schafft Harka es, dieses extrem harte und gleichzeitig sehr dünne Metall zu bearbeiten, ohne dass die Rasierklinge dabei zerbricht (herkömmliche Rasierklingen würden das tun)?
3. Womit genau und wie wird die Rasierklinge bearbeitet, um der Rasierklinge so feine Zähne zu verpassen, dass sie einer seriell hergestellten Resinsäge, wie behauptet, überlegen ist?
4. Wenn alle diese Fragen für Techniker und technisch versierte Leser zur Zufriedenheit beantwortet werden können: Warum zeigt Harka uns nicht einfach dieses Meister- bzw. Wunderwerk, damit wir es hier alle gemeinsam bestaunen und lobpreisen können? (Das ist übrigens eine rhetorische Frage)
Gruß Jan
Das gehört zwar alles nicht mehr hierher, aber gerne:
Wenn, wie Harka behauptet, er selbst in "extrem harte Rasierklingen" Sägezähne schneidet, um damit nicht ganz so extrem hartes Metall zerspanend zu bearbeiten, frage ich mich folgende Dinge:
1. Mit welchem noch härteren Material wird die extrem harte Rasierklinge bearbeitet?
2. Wie schafft Harka es, dieses extrem harte und gleichzeitig sehr dünne Metall zu bearbeiten, ohne dass die Rasierklinge dabei zerbricht (herkömmliche Rasierklingen würden das tun)?
3. Womit genau und wie wird die Rasierklinge bearbeitet, um der Rasierklinge so feine Zähne zu verpassen, dass sie einer seriell hergestellten Resinsäge, wie behauptet, überlegen ist?
4. Wenn alle diese Fragen für Techniker und technisch versierte Leser zur Zufriedenheit beantwortet werden können: Warum zeigt Harka uns nicht einfach dieses Meister- bzw. Wunderwerk, damit wir es hier alle gemeinsam bestaunen und lobpreisen können? (Das ist übrigens eine rhetorische Frage)
Gruß Jan
mcpilot
Foriker
Woher soll ich wissen, wie Harka die Klingen bearbeitet hat ? Und eine Klinge mit 58-62 HRC, laut Google schneidet man nicht so einfach mit einer Nagelschere ein, diese hält dabei nicht sehr lange, da deren Härte unterhalb der Klingenhärte liegt.

ford.prefect
Boardcrew
Hallo, zu DDR-Zeiten habe ich in der Model Bau Heute einen Basteltipp gelesen: Mehrere Rasierklingen als Paket in den Schraubstock spannen, quer mit einem Messer auf die Schneiden hacken, bis eine "Sägezahnlandschaft" entsteht. Die Einzelklingen für Kunststoff verwenden, wie Harka schrieb zum Sägen von z.B. Kabinenhauben. Zum Metallsägen ist das wahrscheinlich ungeeignet, deshalb kann ich nur den schon gegebenen Tipp mit dem Goldschmiedewerkzeug aufgreifen.


Vorher den Weg zum Augenarzt gooogeln!Mehrere Rasierklingen als Paket in den Schraubstock spannen, quer mit einem Messer auf die Schneiden hacken, bis eine "Sägezahnlandschaft" entsteht.
Das tut ja schon beim Lesen weh!
Aber mal im Ernst, da täte mir das Messer leid.

Nur nebenbei: die Führungen für textile Fäden in Spinnmaschinen (und ähnlichen) sind aus extra hartem Material und müssen trotzdem regelmäßig ersetzt werden 😱
Oder schaut euch Wasserstrahlschneiden (geht auch ohne Zusätze, dauert nur länger) an.
Und jetzt könnt ihr wieder mit eurem Harka-Bashing weitermachen.
Oder schaut euch Wasserstrahlschneiden (geht auch ohne Zusätze, dauert nur länger) an.
Und jetzt könnt ihr wieder mit eurem Harka-Bashing weitermachen.
Ralf_2
Foriker
Ich glaub, das mit den Rasierklingen ist mir zu gefährlich.
Weiß auch nicht, warum eine unangeschliffen gezahlte Klinge besser schneiden soll.
Nach der Definition die ich mal gelernt habe, schneidet man mit definierter Geometrie des Schneidkörpers.
Alles mit undefinierter Schneide nannte man früher Schleifen. Aber das nur am Rande.
Es ging um Metall schneiden. Das kann @Harka mit seiner Rasierklinge nicht, wie er selbst schreibt. Trotzdem wirbt er wiederholt dafür …
Ich sehe das ähnlich @schnerke - und der Tipp vom Heizer ist sicher zielführend.
Alles Andere - ist selbsternannten Alleskönnern vorbehalten. Möchte nicht dagegen antreten. Habe eine etwas empfindliche Haut und die Brille verkratzt auch zu oft.
Grüße Ralf
Weiß auch nicht, warum eine unangeschliffen gezahlte Klinge besser schneiden soll.
Nach der Definition die ich mal gelernt habe, schneidet man mit definierter Geometrie des Schneidkörpers.
Alles mit undefinierter Schneide nannte man früher Schleifen. Aber das nur am Rande.
Es ging um Metall schneiden. Das kann @Harka mit seiner Rasierklinge nicht, wie er selbst schreibt. Trotzdem wirbt er wiederholt dafür …
Ich sehe das ähnlich @schnerke - und der Tipp vom Heizer ist sicher zielführend.
Alles Andere - ist selbsternannten Alleskönnern vorbehalten. Möchte nicht dagegen antreten. Habe eine etwas empfindliche Haut und die Brille verkratzt auch zu oft.
Grüße Ralf
Zuletzt bearbeitet:

reko-dampfer
Foriker
Bei Schnitten von längeren Me-Blechen verwende ich bis 0,5mm auch die von @Mike vorgeschlagene Methode mit dem mehrmaligen "Entlangritzen, Biegen und Brechen" mit dem Cuttermesser.
Gibt extrem präzise und nicht verzogene Schnitte.
Für dickere Bleche eignet sich sehr gut die Mikrotischkreissäge von proxxon mit nem entsprechenden Sägeblatt / Diamantscheibe.
Gibt extrem präzise und nicht verzogene Schnitte.
Für dickere Bleche eignet sich sehr gut die Mikrotischkreissäge von proxxon mit nem entsprechenden Sägeblatt / Diamantscheibe.
Wenn man in die kleine Proxon- Tischkreissäge statt des Sägeblatts eine ebenso große Trennscheibe einspannt, kann man damit auch sehr dünne Bleche (0,2mm) "schneiden". Der Schnitt ist allerdings dann etwa 1mm breit. Diese Scheiben nehme ich auch für Leiterplattenmaterial, da man bei den Glasfasern sonst keine lange Freude am Sägeblatt hat. Wichtig ist aber eine absolute Parallelführung des Materials, denn dieses "Sägeblätter" schneidet auch an der Seite - und dann sind im Schnitt hässliche Ecken. Die Trennscheiben gibt es auch von Proxon.
In der Beziehung hast du (fast) Recht (es gibt nicht nur "Schleifen" mit (geometrisch unbestimmter Schneide"), aber hier ging es allgemein ums Trennen, und demzufolge wurden die Verfahren entsprechend gemischt.undefinierter Schneide
Mit einem Zahn einer Rasierklinge wirst du keinen "Span" abheben, nur ein paar Partikel bzw über die Kerbwirkung, wenn das Material sehr weich ist, zum Ziel kommen.
Aber ich glaube, keiner wollte das sooo tief abhanden.
Ralf_2
Foriker
Dass Fachwissen und dessen Sprache hier auf den Wecker fallen, ist mir schon öfter begegnet.
Man/frau spaltet lieber unbedarft Haare, anstatt sich mal wenigsten verständlich ausdrücken zu wollen.
Grüße Ralf
Man/frau spaltet lieber unbedarft Haare, anstatt sich mal wenigsten verständlich ausdrücken zu wollen.
Grüße Ralf

dampfbahner
Foriker
Allgemein zur Bearbeitung von Messing: Die Werkzeuge (vornehmlich aus Schnellarbeitsstahl oder Hochleistungs-Schnellarbeitsstahl) sollten vorher keinen Stahl oder ähnliche Werkstoffe bearbeitet haben, da dadurch der wirksame Keil leicht verschlissen ist, was beim Eindringen in den Messingwerkstoff hinderlich ist.
@Per hat es richtig geschrieben. Geometrisch unbestimmt bezieht sich auf Schleifen. Wenn man aus einer Rasierklinge ein Werkzeug herstellt (Was man damit zerspanen kann ist für die Verfahrensbestimmung nicht wichtig), kennt man die Geometrie meist nicht. Man könnte aber das Werkzeug mit einem Hilfsmittel vergrößern und dann die Geometrie bestimmen. Damit ist es eine Bearbeitung mit geometrisch bestimmter Schneide.
@Per hat es richtig geschrieben. Geometrisch unbestimmt bezieht sich auf Schleifen. Wenn man aus einer Rasierklinge ein Werkzeug herstellt (Was man damit zerspanen kann ist für die Verfahrensbestimmung nicht wichtig), kennt man die Geometrie meist nicht. Man könnte aber das Werkzeug mit einem Hilfsmittel vergrößern und dann die Geometrie bestimmen. Damit ist es eine Bearbeitung mit geometrisch bestimmter Schneide.
mcpilot
Foriker
Beim Bohrer für Messing sollte man die sogenannte Messingkante anschleifen, damit der Bohrer mehr drückt und sich nicht so sehr reinzieht, d.h. die Schneidkante der Hauptschneide nach vorne runter ziehen mit dem Schleifbock oder mit der Diamantfeile, ähnlich einer kleinen Fase, die Messingkante anfeilen. Der Bohrer kann vorher auch Stahl gebohrt haben, auf die Messingkante kommt es an. Alternativ kann man einen Bohrer mt einem größeren Spitzenwinkel nehmen(ca. 130°), nur hat den kaum jemand im Hobbykeller, den müsste man sich selbst anschleifen. Durch den größeren Winkel als der normale HSS Bohrer (mit 118°) zieht sich der Bohrer auch nicht mehr so stark ins Material rein.Allgemein zur Bearbeitung von Messing: Die Werkzeuge (vornehmlich aus Schnellarbeitsstahl oder Hochleistungs-Schnellarbeitsstahl) sollten vorher keinen Stahl oder ähnliche Werkstoffe bearbeitet haben, da dadurch der wirksame Keil leicht verschlissen ist, was beim Eindringen in den Messingwerkstoff hinderlich ist.