App installieren
How to install the app on iOS
Follow along with the video below to see how to install our site as a web app on your home screen.
Anmerkung: This feature may not be available in some browsers.
-
Hallo TT-Modellbahner, schön, dass du zu uns gefunden hast. Um alle Funktionen nutzen zu können, empfehlen wir dir, dich anzumelden. Denn vieles, was das Board zu bieten hat, ist ausschließlich angemeldeten Nutzern vorbehalten. Du benötigst nur eine gültige E-Mail-Adresse und schon kannst du dich registrieren. Deine Mailadresse wird für nichts Anderes verwendet als zur Kommunikation zwischen uns. Die Crew des TT-Boardes
Du verwendest einen veralteten Browser. Es ist möglich, dass diese oder andere Websites nicht korrekt angezeigt werden.
Du solltest ein Upgrade durchführen oder einen alternativen Browser verwenden.
Du solltest ein Upgrade durchführen oder einen alternativen Browser verwenden.
Fragen rund um den 3D-Resin-Druck
- Ersteller Birger
- Erstellt am


Ich nutze auch eine "Verlustfläche".
Nicht alle schrägen Lagen sind möglich, so dass ich auch schon mal die Schräglage in die Konstruktion eingeplant habe -> siehe Beispiel der Muttern.
Man sieht es eh nicht - aber ich will zumindest von oben die Muttern angedeutet haben.
Nicht alle schrägen Lagen sind möglich, so dass ich auch schon mal die Schräglage in die Konstruktion eingeplant habe -> siehe Beispiel der Muttern.
Man sieht es eh nicht - aber ich will zumindest von oben die Muttern angedeutet haben.
Anhänge

Hallo,
ich bin nun kurz davor, mir das Schwellenband komplett selbst zu drucken. Ich habe alle Teile vom Bau der DGV zusammen.
Um Zeit und Resin zu sparen, habe ich den Druck direkt auf der Platte probiert, aber gerade die ersten Schichten sehen überhaupt nicht gut aus (links). Zum Vergleich ein Stück Schwellenband im Schrägdruck (rechts).
Gibt es Erfahrungen beim Direktdruck auf der Platte? Kann das überhaupt so sauber wie ein Schrägdruck werden?
ich bin nun kurz davor, mir das Schwellenband komplett selbst zu drucken. Ich habe alle Teile vom Bau der DGV zusammen.
Um Zeit und Resin zu sparen, habe ich den Druck direkt auf der Platte probiert, aber gerade die ersten Schichten sehen überhaupt nicht gut aus (links). Zum Vergleich ein Stück Schwellenband im Schrägdruck (rechts).
Gibt es Erfahrungen beim Direktdruck auf der Platte? Kann das überhaupt so sauber wie ein Schrägdruck werden?
Anhänge
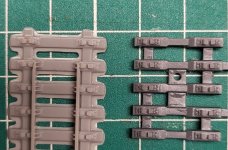
Beim Druck direkt auf die Platte fallen die Einbrennschichten weg (muss man entfernen) oder müssen drastisch reduziert werden, ob sich dann noch der Halt einstellt, kann man ausprobieren. Die Einbrennschichten werden lange belichtet, wobei die Nachbarpixel überstrahlen, daher wächst das so flächig aus.
Meine Experimente waren damals Sprühschablonen für Wagennummern. Funktionierte je nach Stelle im Drucker, bei mir vor allem an den Ecken. Die Schablonen mache ich jetzt aber auch nur noch im Schrägdruck.
Ich hab bei mir noch dazu zwischen den Einbrennschichten einige Transitionsschichten, bei denen die Dauer abnimmt (habe ich jedenfalls so verstanden). Das verhindert bei mir gelegentlich das Abreißen eines Drucks über den Einbrennschichten. Das ist aber ein anderes Thema.
Meine Experimente waren damals Sprühschablonen für Wagennummern. Funktionierte je nach Stelle im Drucker, bei mir vor allem an den Ecken. Die Schablonen mache ich jetzt aber auch nur noch im Schrägdruck.
Ich hab bei mir noch dazu zwischen den Einbrennschichten einige Transitionsschichten, bei denen die Dauer abnimmt (habe ich jedenfalls so verstanden). Das verhindert bei mir gelegentlich das Abreißen eines Drucks über den Einbrennschichten. Das ist aber ein anderes Thema.

Bahn120
Hersteller
Und wie immer hängt es davon ab wozu ein Teil dienen soll. Ich drucke Fenstereinsätze direkt auf der Platte, da hier eh ein Rand gebraucht wird ist es egal. Zur weiteren Behandlung ist es ideal, es gibt kein Durchhängen oder Tropfenbildung.
mfg Bahn120
mfg Bahn120

Mal ehrlich - wer will das wissen?Um Zeit und Resin zu sparen, habe ich den Druck direkt auf der Platte probiert, aber gerade die ersten Schichten sehen überhaupt nicht gut aus (links). Zum Vergleich ein Stück Schwellenband im Schrägdruck (rechts).
Wenn das eingeschottert ist, sieht das niemand mehr und die 'Krempe' unten gibt dem Gleis zusätzlichen Halt.
Solange sich keine 'schiefe Ebene' ergibt, ist doch alles paletti...
Anmerkung:
Gespritzte Plasteschwellen sind zum Ausformen immer konisch, mit der Verjüngung nach oben. Werden die verleimt, hält dieser Konus sie formschlüssig 'unten', auch wenn der Kleber nicht wirklich an der Plastik bindet, wie z.B bei Holzkaltleim.
Dieser Konus fehlt bei Deinen gedruckten Schwellen.
Ob die höhere Oberflächenrauhigkeit das wett macht? Die Krempe tut das bestimmt...


Butzler
Foriker
in Klar-Resin ? Welches nutzt Du dafür?…Ich drucke Fenstereinsätze direkt auf der Platte…
mfg Bahn120
Grüße
butzler

Svies
Foriker
Hallo,
ich bin nun kurz davor, mir das Schwellenband komplett selbst zu drucken. Ich habe alle Teile vom Bau der DGV zusammen.
Um Zeit und Resin zu sparen, habe ich den Druck direkt auf der Platte probiert, aber gerade die ersten Schichten sehen überhaupt nicht gut aus (links). Zum Vergleich ein Stück Schwellenband im Schrägdruck (rechts).
Gibt es Erfahrungen beim Direktdruck auf der Platte? Kann das überhaupt so sauber wie ein Schrägdruck werden?
Ja kann es! Aber du musst die Buttomlayer Tolleranz Kompensation in deinem Slycer nutzen und korrekt einstellen:
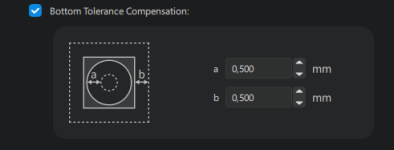
Habe ich schon gemacht und hat gut funktioniert. Vielleicht solltest du aber für sowas die Buttomlayer Belichtungszeiten etwas herunter schrauben, damit du die empfindlichen Schwellenbänder zerstörungsfrei herunter bekommst.
Erfordert aber etwas herumprobieren um beides optimal einzustellen für deine Druckparameter.
Wenn ich mir deinen Druck allerdings ansehe könnte auch ein "Floßtyp" das Problem sein. Schau bitte mal in deinem Slycer ob du da etwas ausgewählt hast, das da nicht sein sollte. Es gibt Slycer da ist das Standartmäßig eingestellt..
"Monocure PRO CRYSTAL CLEAR" hat sich bei mir und Jörg bewährt, wenn man es wirklich Glasklar und ohne vergilben haben möchte.in Klar-Resin ? Welches nutzt Du dafür?
Grüße
butzler
Direkt auf der Platte kann man die aber nur drucken wenn die Platte kein Muster hat.. Sonst hat man das Muster auch im Fenster. Ich würde es eher stehend drucken.
@Stardampf vielen Dank für den "hilfreichen" Kommentar. Das schafft nicht unbedingt Vertrauen in die Boardcrew. Lasse es mal meine Sorge sein, das fest zu bekommen.
@Svies Im Slicer sieht alles glatt aus, da kein Raft ausgewählt ist. Ich werde noch mal mit dem Buttomlayer und den Transitions-Schichten experimentieren. Das Drehen an der Transition brachte schon deutliche Verbesserungen beim gelegentlichen Abreissen. Tritt nun noch kaum auf.
@Svies Im Slicer sieht alles glatt aus, da kein Raft ausgewählt ist. Ich werde noch mal mit dem Buttomlayer und den Transitions-Schichten experimentieren. Das Drehen an der Transition brachte schon deutliche Verbesserungen beim gelegentlichen Abreissen. Tritt nun noch kaum auf.
Mir scheint, Du hast meinen Beitrag nicht verstanden.vielen Dank für den "hilfreichen" Kommentar. Das schafft nicht unbedingt Vertrauen in die Boardcrew.
Und:
Mit der Boardcrew hat das nichts zu tun! Das ist meine persönliche Meinung, die werde ich ja wohl noch äußern dürfen.
Wir sind hier nämlich nicht die Putzkolonne.

Nachdem der "alte" Drucker Probleme machte nun der zweite Druck mit dem neuen Drucker Elegoo Saturn 4 Ultra 16K, neues bislang funktionierendes Resin und dann etwas, was ich noch nie gesehen habe.
Woran kann es liegen?
Resin wird vorgewärmt und die Wanne ist beheizt.
Die Teile wurden mir diesen Supports schon erfolgreich gedruckt.
Wieso ist die Oberfläche wie Wackelpudding oder wie angelöste Farbe?
Details fehlen sowieso.
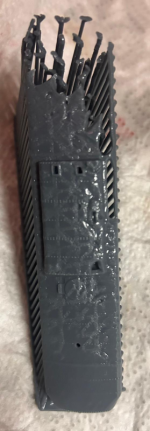
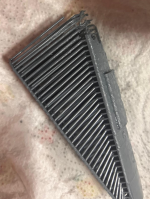
Woran kann es liegen?
Resin wird vorgewärmt und die Wanne ist beheizt.
Die Teile wurden mir diesen Supports schon erfolgreich gedruckt.
Wieso ist die Oberfläche wie Wackelpudding oder wie angelöste Farbe?
Details fehlen sowieso.

ghost-mike
Foriker
Kurze Zwischenfrage, kann man dass wieder "einschmelzen" und neu verwenden? Ich habe 0 Ahnung davon  , aber es interessiert mich.

, aber es interessiert mich. 


Bahn120
Hersteller
Hallo Carsten, würde selber ein anderes Resin probieren. Es sieht fast wie beim 2k Resin aus wenn das Mischungsverhältnis nicht stimmt.
mfg Bahn120
mfg Bahn120
Ähnliche Themen

- Antworten
- 8
- Aufrufe
- 5K

- Antworten
- 34
- Aufrufe
- 8K